

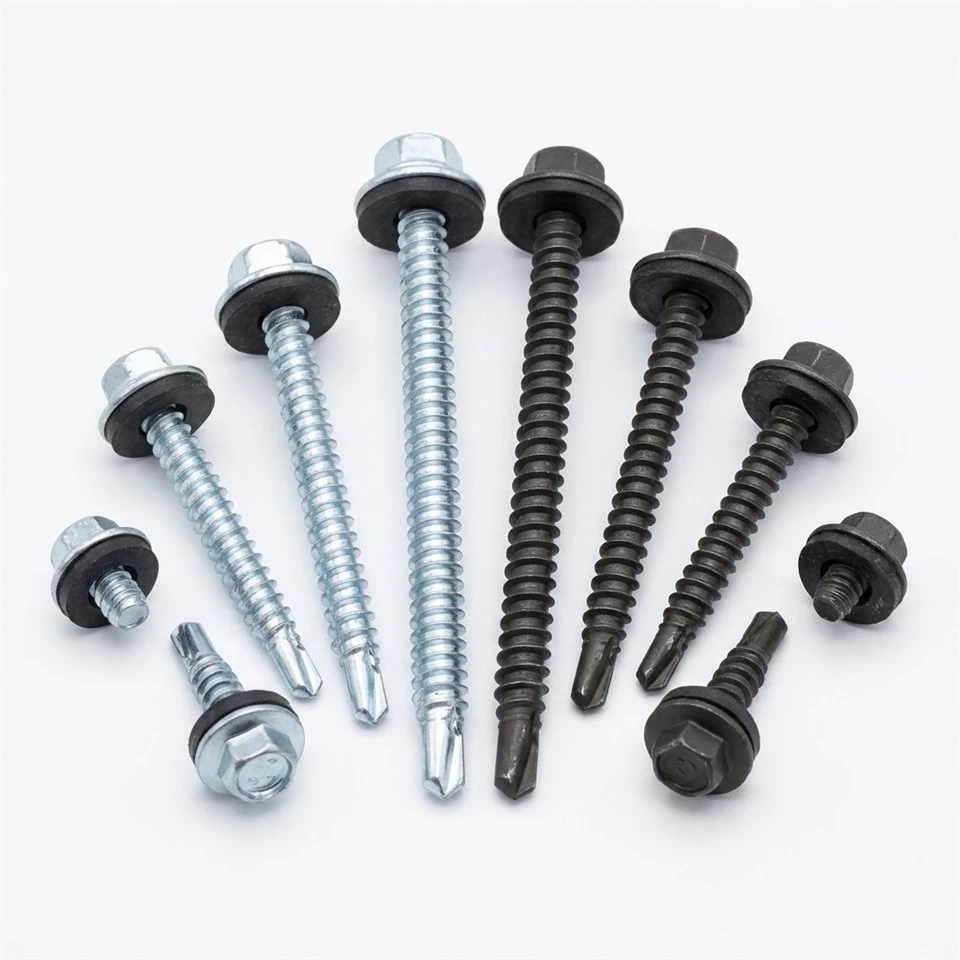
Die versteckten Kosten der Dachbefestigung
Die meisten Rückrufe bei Dachdeckern gehen auf drei Befestigungsprobleme zurück: abgetrennte Führungslöcher aus separaten Bohr- und Eintreibschritten,Zersetzte EPDM-Unterlegscheiben, die unter UV-Einwirkung reißenund Zink-nur Beschichtungen, die sich innerhalb von zwei Küstenwintern opfern. Jeder dieser Fehler fängt klein an - ein Haarleck, eine Rostspur auf lackiertem Stahl -, aber die Kosten erhöhen sich durch Wasserschäden, Wärmebrücken und den eventuellen Austausch der Paneele.
Maßgeschneiderte selbstbohrende Dachschrauben von Key-CNC erfüllen alle drei Aspekte auf Designebene. Durch die Integration der BohrspitzeFaden, UndDichtscheibeIn einer einzigen Komponente eliminieren sie den Bohr-{0}}dann-Antriebs-Workflow, der zu Fehlausrichtungen und übergroßen Löchern führt. Für OEM-Zulieferer von Dachsystemen und Industriebauunternehmer bedeutet dieses Einzelkomponentendesign eine schnellere Installation, weniger Leckstellen und mehrBefestigungslösung, die der Lebensdauer der Dachplatte selbst entspricht.
Bohrpunktgeometrie und Selbst-Bohrmechanik
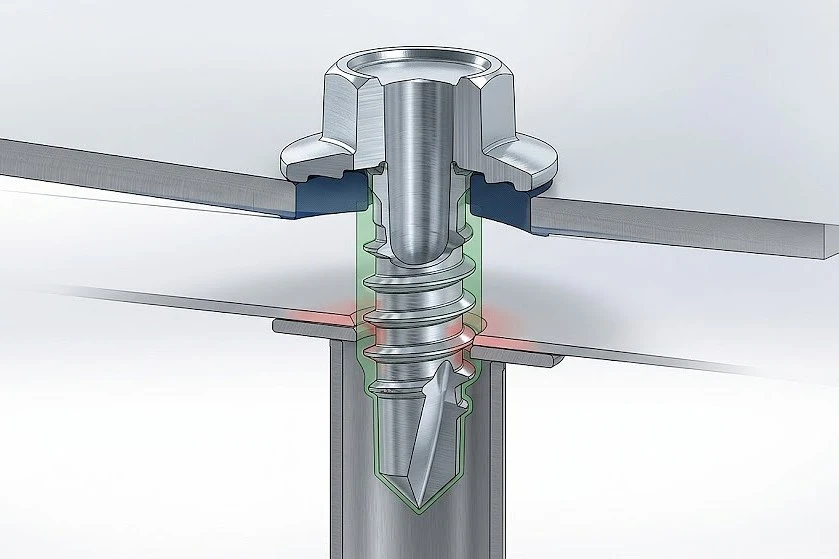
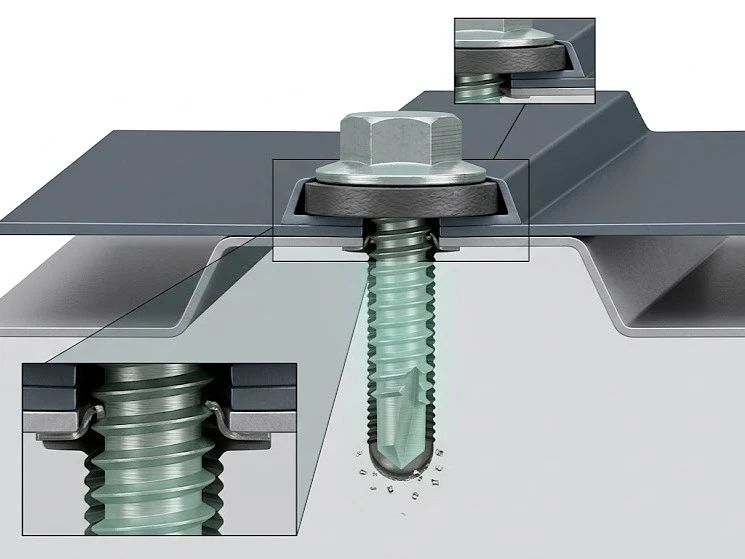
Was unterscheidet eine maßgefertigte selbstbohrende Dachschraube voneine Standard--selbstschneidende Schraubeist der Bohrpunkt. Für eine selbst-schneidende Schraube ist ein vor-vorgebohrtes Pilotloch erforderlich. Eine selbstbohrende Schraube trägt an der Spitze einen eigenen Bohrer. Die Spitzengeometrie - Spitzenwinkel, Nutdesign und Stegbreite - bestimmt, wie sauber die Schraube istdringt in den Untergrund ein, ohne zu wandern, zu verbrennen oder das Metall zu zerreißen.
Key-CNC produziert selbstbohrende Schrauben mit Bohrspitzenkapazitäten von Nr. 1 (0,035–0,070 Zoll Stahl) bis Nr. 5 (0,250–0,500 Zoll Stahl) und deckt das gesamte Spektrum an Metalldachprofilen ab. Jeder Punkt ist kalt-geformt oderCNC-geschliffen, um eine konsistente Spitzengeometrie beizubehaltenüber Produktionschargen hinweg und stellt sicher, dass die 500. Schraube auf einem Dach mit dem gleichen Biss wie die erste eindreht. Unsere hauseigenen Werkzeuge ermöglichen es uns, die Nutlänge und den Spitzenwinkel an bestimmte Substratstapel anzupassen -, beispielsweise einen steileren Spitzenwinkel für dünne Pfetten- oder eine verstärkte Stegbreite beim Durchfahren isolierter Sandwichelemente.
Abdichtung und Wasserdichtigkeit des Waschsystems
Die Bohrspitze bildet das Loch, die Unterlegscheibe sorgt für die Dichtung. Selbstbohrende kundenspezifische Dachschrauben verfügen über eine integrierte Unterlegscheibenbaugruppe, üblicherweise EPDM, Silikon oder Neopren, die unter dem endgültigen Drehmoment gegen die Plattenoberfläche gedrückt wird, um eine Dichtung zu bilden. Bei richtiger Spezifikation widersteht diese Dichtung thermischen Ausdehnungszyklen, windgetriebenem Regen und jahrzehntelanger UV-Einstrahlung, ohne zu reißen oder an Elastizität zu verlieren.
Im Lieferumfang sind standardmäßig Unterlegscheiben enthalten:
EPDM (Ethylen-Propylen-Dien-Monomer) UV- und Ozonbeständigkeit -40 °F bis 250 °F Dauerbelastung. Metalldächer, gemäßigtes und tropisches Klima, Industriestandard.
Silikon: Hochtemperatur 400 Grad F. Es wird bevorzugt für Industriedächer, Wärmeerzeugungsanlagen oder Wüsten mit erheblicher Sonneneinstrahlung verwendet.
Neopren. Beständig gegen Öl und Witterungseinflüsse. Für gewerbliche Gebäude mit gemischter-Nutzung, die gelegentlich Chemikalien ausgesetzt sind.
Beschichtungssysteme und langfristige-Wetterbeständigkeit
Die am häufigsten übersehene Variable in der Spezifikation für kundenspezifische selbstbohrende Dachschrauben ist das Beschichtungssystem. Ein auf einer Dachoberfläche freiliegender Schraubenkopf hält mehr UV-Stunden, mehr thermischen Zyklen und mehr Kondensationsereignissen stand als fast jedes andere Befestigungselement in einer Gebäudehülle.
Key-CNC bietet drei Beschichtungsstufen, die auf die Serviceumgebung abgestimmt sind:
|
Beschichtungssystem |
Salzsprühstunden (ASTM B117) |
Am besten für |
Farbübereinstimmung |
|
Verzinkung + klare/farbige Passivierung |
72–200 Std |
Innenliegender Stahlrahmen, geschützte Traufe |
Silber, Gelb, Schwarz |
|
Ruspert / Magni Multi-Layer |
1.000–1.500 Std |
Industrielle Küstengebiete mit hoher -Luftfeuchtigkeit |
RAL/kundenspezifische Pulverabstimmung |
|
Edelstahl 410/304 mit Passivierung |
200–1,000+ Stunden (klassenabhängig) |
Lebensmittelverarbeitung, Chemieanlagen, Marine-angrenzend |
Naturmetallic, elektropoliert |
Für architektonische Metalldächer, bei denen die Köpfe der Befestigungselemente sichtbar bleiben, sind unseremehrschichtige Beschichtungssystemekann farblich-an RAL-, Pantone- oder kundenspezifische Plattenlieferantenstandards angepasst werden, um sicherzustellen, dass die Befestigungselemente in die Dachebene passen und nicht als Raster aus nicht übereinstimmenden Punkten hervorstechen. Jede Beschichtungscharge wird vor dem Versand durch Kreuzschnitt-Haftungstests und beschleunigte UV-Bestrahlung überprüft.
Installationsparameter und Untergrundanpassung
Für die ordnungsgemäße Spezifikation einer kundenspezifischen selbstbohrenden Dachschraube muss die Bohrpunktkapazität an die Gesamtdicke des Untergrunds - angepasst werden, nicht nur an die Deckplatte. Ein häufiger Fehler in der Praxis besteht darin, einen Punkt Nr. 3 für scheinbar 0,210-Zoll-Stahl festzulegen, ohne die darunter liegende Pfettenstärke zu berücksichtigen, was zu verbrannten Bohrerspitzen und unvollständiger Durchdringung führt.
Key{0}}CNC bietet technische Unterstützung für die Substratstapelanalyse, einschließlich:
- Überprüfung der Bohrpunktkapazität anhand der Gesamtmaterialdicke (obere Platte + Struktursubstrat)
- Berechnung der Gewindeeingriffslänge für den Ausziehwiderstand in dünnen Pfetten (mindestens 3 volle Gewinde)
- Leitlinien für die Unterlegscheibenkompression - zielen auf eine Unterlegscheibenkomprimierung von 25–40 % für eine optimale Abdichtung ohne Extrusion ab
- Empfehlungen zur Antriebsgeschwindigkeit, um das Ausglühen der Bohrspitze bei hohen Drehzahlen in harten Legierungen zu verhindern
- Rand-Abstands- und AbstandsrichtlinienAngepasst an die Designstandards für kaltgeformten AISI S100--Stahl
Key-CNC verfügt über 16 Jahre Erfahrung in der Präzisionsmetallbearbeitung und im Qualitätsmanagement nach ISO 9001:2015. Unser Betrieb in Shenzhen produziert kundenspezifische selbstbohrende Dachschrauben vom Prototyp bis zur SerienproduktionKaltumformung, CNC-Gewindewalzen, automatisierte Unterlegscheibenmontage und Inline-Beschichtung.
Die Gewindegrößen sind M3,5 bis M8 (#6 bis 5/16 Zoll) in metrischen, UNC- und UNF-Standards.
Die Kopfarten sind Sechskantscheibe (hauptsächlich für Dächer verwendet), Flachkopf, flacher Senkkopf und Flachrundkopf.
Konfigurierbare Bohrpunktkapazitäten Nr. 1–5 für maßgeschneiderte Substratstapel.
Materialoptionen: Kohlenstoffstahl (C1022, C1018), Edelstahl (410, 304) mit vollständiger Rückverfolgbarkeit.
Die Vorlaufzeit für Prototypen beträgt 5–7 Werktage und die Produktion 2–4 Wochen, abhängig vom Volumen und der Komplexität der Beschichtung.
Keine Mindestbestellmenge, 100 Stück zur Validierung auf 500,000+ Stück zur Herstellung.
Beliebte label: kundenspezifische selbstbohrende Dachschrauben, China kundenspezifische selbstbohrende Dachschrauben Hersteller, Lieferanten, Fabrik


